Știri din industrie
Rolă de presiune pentru moara de peleți: materiale, spațiu liber și sincronizare de înlocuire
Operatorul unei linii de peleți cu matriță circulară de 350 kW urmărește deviația producției de la 12 t/h la 9,6 t/h timp de șase săptămâni. Matrița este curată, temperatura de condiționare este stabilă și sarcina motorului este normală. Defecțiunea este pe partea rolei: toate trei role de presiune morii de peleți au pete plate, iar golul de compresie s-a transformat într-o zonă de alunecare. Această secvență de eșec explică o mare parte a pierderilor bruște de producție în fabricile de furaje.
O rolă de presiune a morii de peleți este o componentă de uzură cu o durată de viață măsurabilă, iar alegerea acesteia nu este o comandă de piese generică. Formula de alimentare, profilul carcasei, materialul carcasei și spațiul de montare modifică fiecare durata de viață a rolei cu un factor de doi sau mai mult. Anhui Jindingsheng Machinery Co., Ltd. construiește carcase de role, ansambluri de role de presiune, arbori excentrici și componente interne pentru morile de peleți, iar deciziile de mai jos sunt cele pe care inginerii săi le văd cel mai des repetate în bugetele de întreținere.
Ce face o rolă de presiune pentru moara de peleți în timpul compresiei
O rolă de presiune a morii de peleți transferă frecarea matriței în compresie radială care împinge piureul condiționat prin găurile matriței. Mașinile cu matriță inelă poartă două sau trei role pe arbori excentrici fixe și fiecare trecere prin nip generează presiuni locale de aproape 300-500 MPa. La viteze de suprafață de aproximativ 5-7 m/s, această presiune densifică furajele, lemnul sau îngrășământul în pelete.
Rola este atacată de abraziune și oboseală în același timp. Granulația minerală întărește suprafața, iar încărcătura ciclică repetată decojește suprafața. O formulă de furaj care conține doar 2-3% nisip sau silice poate reduce durata de viață a cochiliei cu mai mult de jumătate. Acesta este motivul pentru care selecția materialului vine înaintea oricărei alte acțiuni de întreținere.
Înainte de a da vina pe partea rolului, confirmați trei condiții de funcționare:
- Distanță: un spațiu mai mare de 0,3 mm declanșează contactul de alunecare și acumularea de căldură.
- Contact complet: diferențele de diametru ale carcasei de peste 1 mm pe lățime modifică profilul de presiune.
- Scaune lagăre: jocul în arborele excentric sau rulmentul cu role creează loviri pe marginea carcasei.
Trei modele de uzură care expun problemele cu rolele de presiune ale morii de peleți
Fiecare model de uzură de pe carcasa unei role de presiune indică o cauză specifică. Citirea corectă a modelului spune unei echipe de întreținere ce material să comande în continuare și care defecțiune de funcționare trebuie corectată mai întâi.
| Model | Semn vizual | Cauza fundamentală | Remediere tipică |
| Scor abraziv | Caneluri paralele fine pe direcția de rulare | Nisip, silice sau fine reciclate în piure | Treceți la GCr15/100Cr6, duritate peste 58 HRC |
| Spoting plat | Fațete lustruite care aplatizează curba cochiliei | Spațiul liber prea strâns sau carcasa prea moale pentru sarcină | Resetați jocul la 0,1-0,3 mm; luați în considerare 40Cr |
| Spalling | Mici gropi care cresc în cratere | Ciclul de oboseală, duritatea suprafeței depășește suportul miezului | Utilizați 20CrMnTi carburat pentru un sistem de carcasă mai puternic |
| ciobirea marginilor | Margini sparte la colțurile cochiliei | Jocul rulmentului sau nealinierea setului de role | Inspectați mai întâi arborele excentric și scaunele lagărelor |
Spalling este defecțiunea care urmează unei îmbunătățiri de duritate. O moară care trece de la 40Cr la GCr15 fără a verifica starea rulmentului vede uneori să apară gropi în câteva săptămâni: o carcasă foarte tare fără suport de miez nu poate absorbi șocul. Carburizat 20CrMnTi există tocmai pentru acea combinație de abraziune și impact.
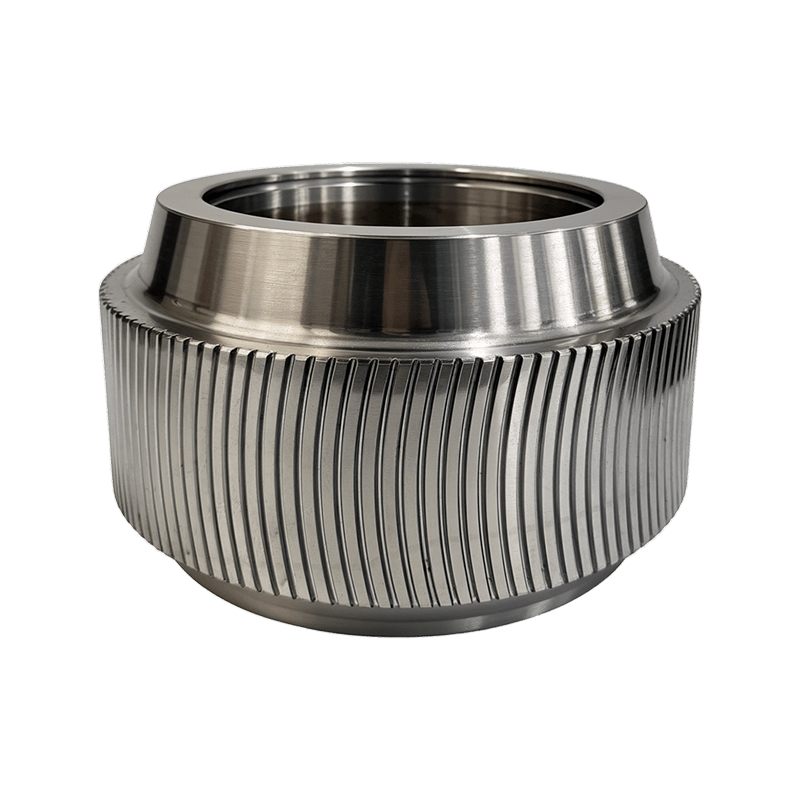
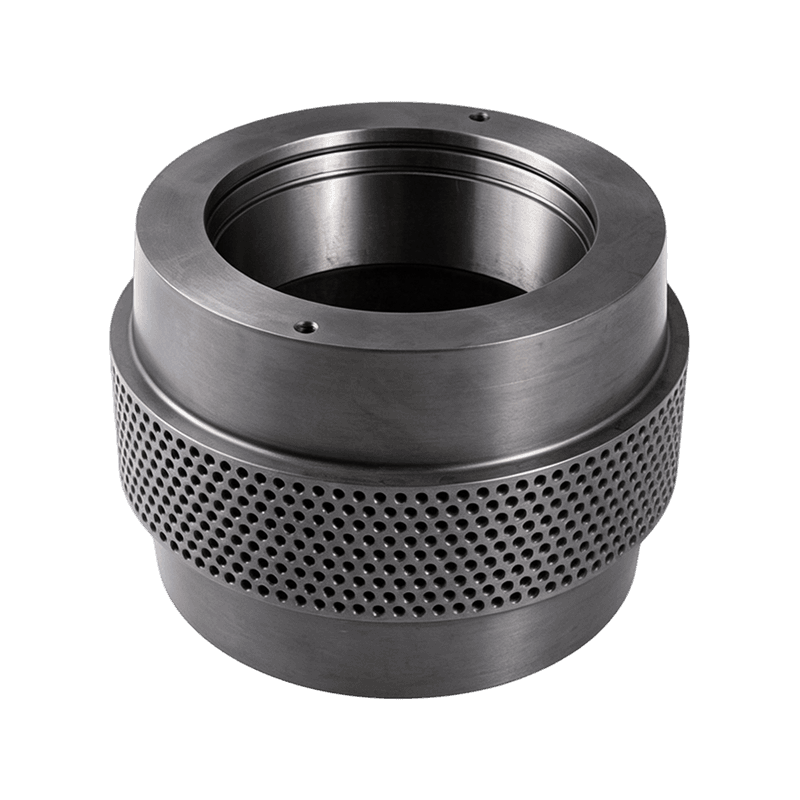
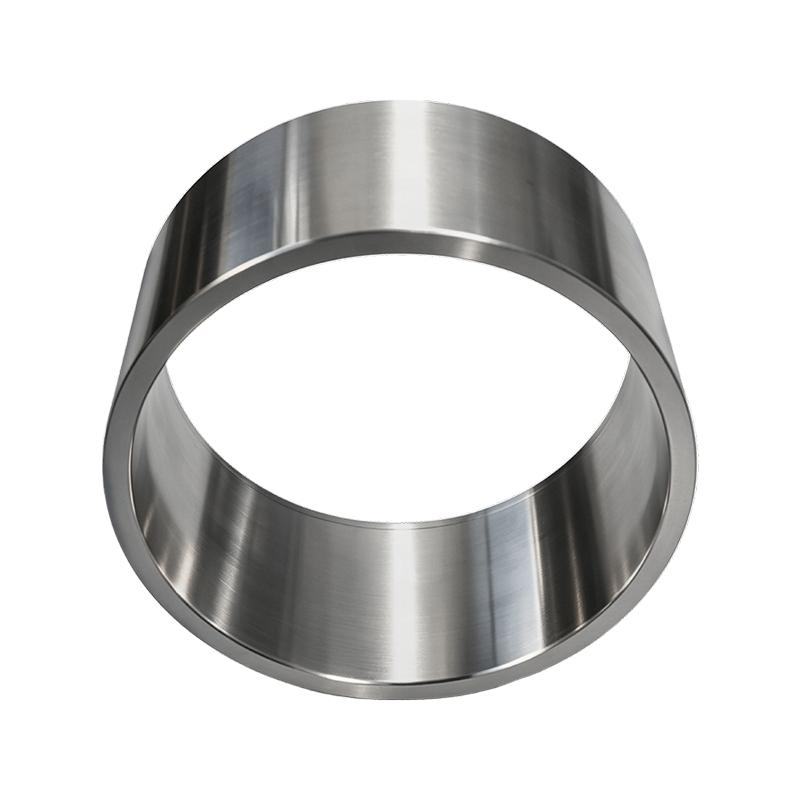
 GCr15/100Cr6 rulment din oțel peleți cu role pentru sarcini cu abraziune ridicată Această carcasă cu role folosește oțel pentru rulmenți cu conținut ridicat de carbon pentru o duritate maximă a suprafeței, ceea ce o face o alegere puternică atunci când abraziunea depășește impactul în condiții solicitante de peletizare. Vizualizare produs →
Materiale ale carcasei rolei de presiune: duritate vs tenacitate
Durata de viață a carcasei este un compromis între duritatea suprafeței și duritatea miezului. GCr15/100Cr6 durificat rezistă cel mai bine la abraziune, 20CrMnTi carburat este cel mai bun compromis pentru morile încărcate la șoc, iar 40Cr rămâne implicit pentru sarcina generală de alimentare.
| Calitatea oțelului | Duritatea suprafeței | Viața relativă | Cel mai potrivit |
| Oțel carbon 45# | 45-52 HRC | 1,0x | Înlocuire la preț redus, piure neabraziv |
| Oțel aliat 40Cr | 52-56 HRC | 1,4x | Mori de furaje generale, rații de porumb-soia |
| Oțel arc 60Si2Mn | 45-50 HRC | 1,2x | Lucrări grele la impact, sarcini puternic variate |
| 20CrMnTi carburat | 58-62 HRC | 1,8x | Alimentare abrazivă cu sarcini de șoc |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Rații curate, dar abrazive |
Indicii de viață sunt comparații relative la atelier în condiții similare de clearance și formulă; nu sunt evaluări garantate.
Liniile de peleți modifică calculul. Rumegul transportă silice din scoarță și nisip de câmp, așa că mulți operatori de peleți de lemn aleg suprafețe de 20CrMnTi sau GCr15 chiar și atunci când matrița are aceeași dimensiune ca o matriță de alimentare.
 Carcasă cu role de peleți din oțel aliat 40Cr cu mai multe profiluri de dinți O carcasă de role versatilă, rentabilă, disponibilă în modele drepte, elicoidale, arc sau orificii, potrivită pentru biomasă și linii de alimentare care au nevoie de performanțe generale de încredere. Vizualizare produs →
Potrivirea profilului carcasei rolei cu materia primă
Profilul de coajă controlează modul în care piureul este tras în nip. Drept carcase de role ondulate prinde piureul fibros, o suprafață cu gropițe se comprimă ușor și o coajă cu dinte curbat îmbunătățește mușcătura ingredientelor fine și făinoase. Nu există cel mai bun profil universal, ci doar o decizie de asociere între suprafața rolei și specificațiile matriței.
- Profil ondulat: cel mai bun pentru materiale voluminoase, fibroase, cum ar fi paie și fân; îmbunătățește aportul de material.
- Profil cu gropițe: șoc de compresie mai mic, potrivit pentru formulele de furaje uleioase și sensibile la căldură.
- Profil cu dinte curbat: prindere sigură cu alunecare mai mică, bun pentru piure fin și lemn.
- Învelișurile închise protejează părțile laterale ale rolelor în cazul sarcinilor abrazive; cojile deschise curăță mai repede și se potrivesc cu formulele moi.
Verificați lățimea carcasei și potrivirea conică față de desenul original al ansamblului înainte de a comanda. O rolă care nu atinge matrița pe toată lățimea sa creează o bandă de presiune, care produce uzura matriței într-o bandă îngustă.
Setări de degajare a rolelor și programul de întreținere
Distanța dintre rolă la matriță este stabilită cu moara oprită: rola trebuie să atingă matrița pe toată lățimea, apoi să fie retrasă cu 0,1-0,3 mm. Un spațiu liber mai mare provoacă alunecarea, iar un spațiu liber mai mic aplatizează rola și supraîncărcă matrița.
Pornire zilnică
Întoarceți matrița cu mâna, ascultați contactul cu metalul și verificați fața rolei după primele minute de încărcare.
La fiecare 200 de ore
Măsurați diametrul cochiliei la ambele margini și la mijloc; înregistrați punctele plate în milimetri.
La fiecare 300-500 de ore
Verificați jocul rulmentului și starea arborelui excentric înainte de a monta carcase noi.
La fiecare 600-800 de ore
Rotiți sau înlocuiți carcasele în funcție de tendința de uzură măsurată, nu de o estimare a calendarului.
Acest program este un minim practic pentru o fabrică de furaje care rulează două schimburi. Într-o instalație de 12 t/h, inspecția rolelor costă câteva ore de muncă; o defecțiune neplanificată costă o înlocuire a matriței și un timp de nefuncționare cu cinci cifre.
Când un ansamblu de role de presiune pentru moara de peleți este înlocuirea mai rapidă
Înlocuirea doar a carcasei este mai ieftină pe hârtie, dar un ansamblu complet de role de presiune este adesea alegerea rațională atunci când rulmenții, garniturile și scaunele arborelui sunt, de asemenea, aproape de sfârșitul duratei de viață. Diferența de forță de muncă este mare, deoarece schimbarea unui ansamblu evită apăsarea învelișului vechi și apăsarea pe una nouă.
Înlocuire numai pentru carcasă
- Cost mai mic al componentelor
- 4-6 ore de demontare și de lucru cu presa
- Al doilea risc de demontare dacă rulmenții sunt uzați
Ansamblu complet al rolei de presiune
- Cost mai mare al componentelor
- 1-2 ore de lucru de schimb
- Fereastră de întreținere unică cu o stare finală cunoscută
O linie 24/7 face de obicei alegerea asamblarii. Costul componentei suplimentare este mai mic decât valoarea primei ore de oprire evitată.
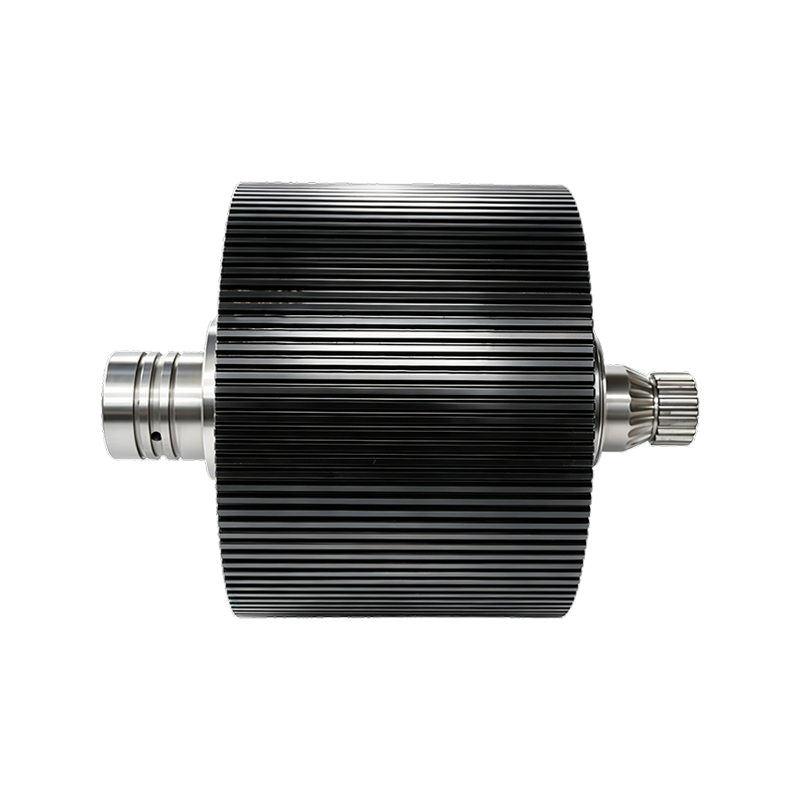
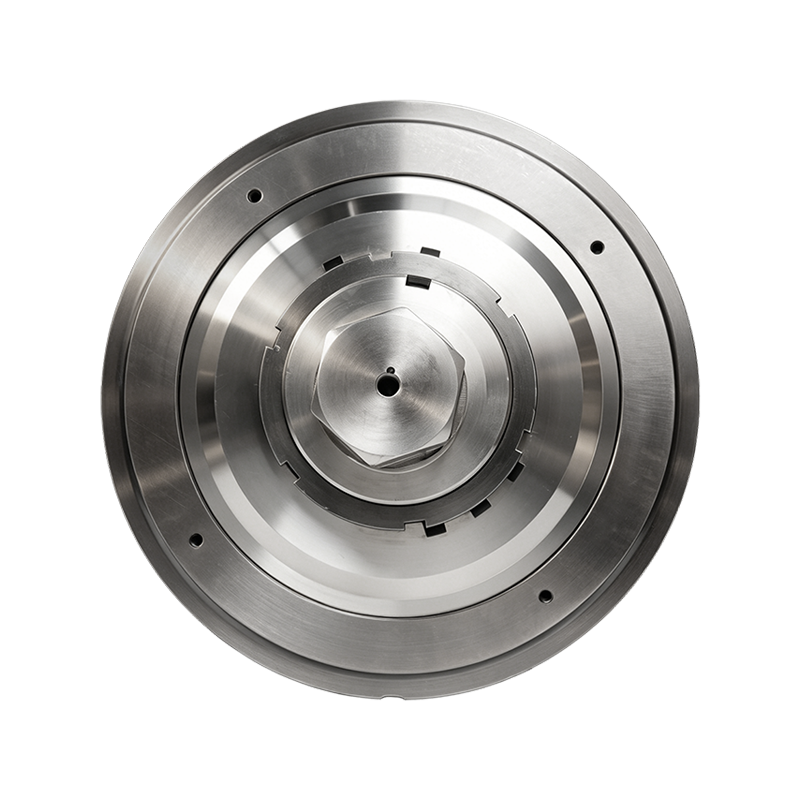
 Ansamblu complet al carcasei rolei morii de peleți cu rulmenți și arbore Acest ansamblu reunește carcasa rolei, rulmenții, arborele și sistemul de etanșare într-o singură unitate, simplificând înlocuirea și reducând timpul de nefuncționare pentru operațiunile continue de producție de peleți. Vizualizare produs →
Întrebări frecvente despre rola de presiune pentru moara de peleți
Acestea sunt întrebările pe care cumpărătorii de întreținere le pun cel mai des atunci când comandă piese pentru role de presiune pentru moara de peleți.
Cât de des ar trebui înlocuită o rolă de presiune a morii de peleți?
În serviciul de furajare, o înveliș potrivită corect durează aproximativ 1.000-2.400 de ore. Liniile de lemn cu scoarță abrazivă se îndreaptă spre capătul inferior, rațiile curățate de porumb-soia spre capătul superior. Inspectați la fiecare oprire planificată și înlocuiți-l când carcasa a pierdut 1,5-2 mm în diametru sau prezintă gropi de scapare.
Care este distanța corectă între rolă și matriță pe o rolă de presiune pentru moara de peleți?
Setați rola astfel încât să atingă abia matrița, apoi îndepărtați-l cu 0,1-0,3 mm. Verificați marcajul de contact pe toată lățimea carcasei cu matrița staționară. O rolă liberă alunecă și se încălzește; o rolă strânsă, pete plate și crăpături.
O carcasă uzată a rolei de presiune a morii de peleți poate fi acoperită și refolosită?
Confruntarea cu role mari cu matriță plană este ocazional practică, dar pe carcasele cu matriță inelă rareori se plătește. Căldura de sudură distorsionează profilul carcasei, iar grosimea suprapunerii nu poate menține toleranța de 0,1 mm necesară pentru o presiune uniformă. O nouă carcasă de 40Cr sau 20CrMnTi costă mai puțin decât relucrarea plus timpul de nefuncționare.
Ce duritate ar trebui să aibă o carcasă de rolă de presiune pentru peleții de furaj în comparație cu peleții de lemn?
Masa de furaj este uleioasă, dar mai puțin abrazivă decât lemnul. Majoritatea rațiilor de furaj funcționează bine la 52-56 HRC în 40Cr. Peleții de lemn, care poartă scoarță și nisip bogat în silice, preferă suprafețele de 58-62 HRC din 20CrMnTi sau GCr15/100Cr6. Sub 45 HRC, durata de viață scade brusc în oricare dintre aplicații.
Luați legătura
Urmăriți-ne
Legături rapide
Seria de produse
Contactați-ne
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, zona de concentrare industrială a orașului Qiucun, orașul Guangde, orașul Xuancheng, provincia Anhui