Știri din industrie
Moare de peleți: specificații, rapoarte de compresie și o listă de verificare pentru cumpărare
O linie de peleți evaluată la 8 tone pe oră, care alunecă înapoi la 6,5, cu amenzile în sacii finiți care se strecoară spre 5 procente, vă spune ceva cu mult înainte ca cineva să deschidă ușa camerei matriței: fața de lucru a matriței este uzată. Intrările în găuri s-au rotunjit, lungimea efectivă s-a micșorat, iar presa plătește pentru aceasta ca capacitate. Dintre toate piesele de uzură dintr-o presă de peleți, moara de peleti moare sunt de obicei cel mai scump articol, dar sunt încă adesea comandate numai după diametrul găurii, cu raportul de compresie, suprafața deschisă și calitatea oțelului lăsate în catalog.
Ghidul de mai jos acoperă ceea ce face matrița, liniile de specificații care decid performanța, modul în care trebuie ales raportul de compresie și hardware-ul rolei care decide cât durează oricare dintre ele.
Ce fac moarele de peleți în camera presei
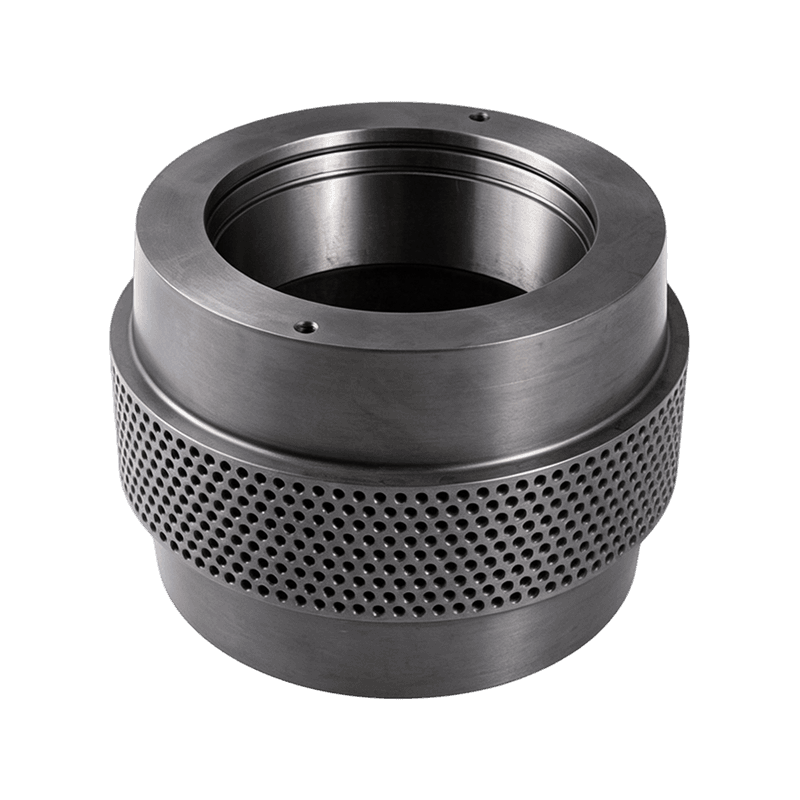
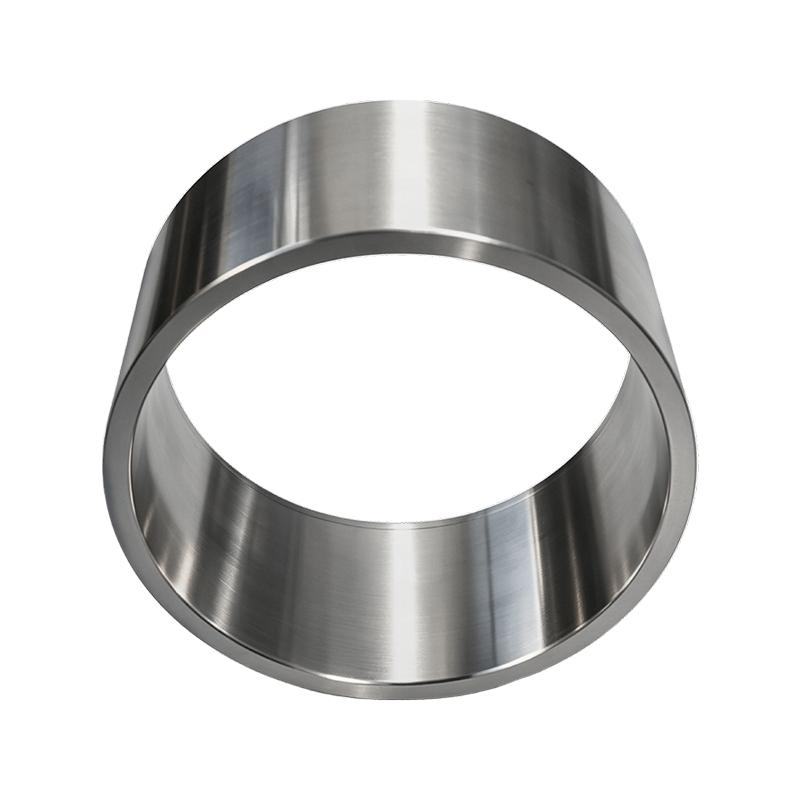
O matriță pentru moara de peleți este inelul sau discul de oțel perforat care formează de fapt peletul: rolele presează materialul condiționat prin mii de găuri, iar frecarea, presiunea și umiditatea îl leagă în fire dense care sunt tăiate la lungime în exterior.
O matriță pentru moara de peleți este o componentă de oțel găurită cu precizie, înlocuibilă, în formă de inel în presele cu matriță inelară și plată în presele cu matriță plană, a cărei geometrie a găurii stabilește diametrul, densitatea și debitul peletei.
Fiecare gaură poartă aceeași anatomie și fiecare parametru de pe ea este o decizie de cumpărare:
- Diametrul orificiului: dimensiunea peletei comandată de cumpărător, de la 2 mm furaj pentru prăjiți până la 8 mm combustibil.
- Capul și unghiul de admisie: prea puțin adânc înfometează admisia, prea adânc slăbește fața.
- Lungimea efectivă: distanța sub compresie, care formează raportul de compresie cu diametrul.
- Grosimea totală și relief: adâncimea structurală plus orice ieșire lărgită care scurtează lungimea de lucru.
- Model de găurire și număr de găuri: câte găuri se potrivesc pe lățimea activă, ceea ce stabilește suprafața deschisă și capacitatea.
Schimbați oricare și capacitatea, duritatea peletelor și rezistența matriței se mișcă odată cu ea.
Lista de verificare a fișei de specificații a matriței: găuri, lungime efectivă, zonă deschisă, oțel
Cinci linii de specificații decid cea mai mare parte a performanței și prețului unei matrițe: diametrul găurii, lungimea efectivă, suprafața deschisă, calitatea oțelului și duritatea de lucru.
Diametrul găurii este fixat de specificațiile peleților vândute. Lungimea efectivă, nu grosimea totală, controlează compresia și este cifra de comparat între ghilimele. Zona deschisă, ponderea feței ocupată de găuri, schimbă capacitatea contra rezistenței: mai mult oțel îndepărtat înseamnă mai multe tone pe oră, dar o față care se îndoaie și crapă mai repede. Inoxidabilul X46Cr13 ridică din umeri coroziunea cauzată de aburul și alimentarea acidă, în timp ce 20MnCr5 întărit se potrivește biomasei abrazive. O matriță realizată corespunzător sosește cu suprafața de lucru între HRC 52 și 58, susținută de un certificat de duritate.
| Caietul de sarcini | Furajele pentru animale mor | Matriță din biomasă lemnoasă |
| Diametrul tipic al găurii | 2-4 mm | 5-8 mm |
| Lungime efectivă tipică | 20-40 mm | 30-55 mm |
| Raport de compresie (L/D) | 8:1 până la 13:1 | 5:1 până la 8:1 |
| Clasele comune de oțel | X46Cr13 (4Cr13) inoxidabil | Aliaj 20MnCr5 / 40Cr |
| Duritatea suprafeței de lucru | HRC 52-58 | HRC 52-58 |
| Zona deschisă tipică | 20-28% | 18-25% |
Atenție: o matriță găurită cu o zonă mai deschisă decât pentru care a fost proiectată presa poate consuma mai mult curent decât motorul principal ține în rezervă, deci citați modelul mașinii și codul matriței ștampilate la fiecare întrebare.
Raportul de compresie explicat: numărul din spatele durității peletelor
Raportul de compresie este cifra cea mai citată și cea mai greșit înțeleasă pe o matriță: ridicați-o și peleții devin mai denși și mai tari, dar presa are nevoie de mai multă putere, mai multă condiționare și o funcționare mai stabilă.
Raportul de compresie este egal cu lungimea efectivă a găurii împărțită la diametrul găurii. O gaură de 4 mm cu o lungime efectivă de 40 mm oferă o matriță de 10:1.
Formularea stabilește punctul de plecare. Grăsimea lubrifiază, astfel încât rațiile uleioase de păsări se extruda ușor prin lungimi de lucru mai scurte; rumegușul legat de lignină are nevoie de pereți groși a matriței, dar proporții modeste pentru a evita sufocarea liniei. Începeți de la un raport dovedit și reglați într-o singură direcție: peleții sfărâmicioase necesită o lungime mai eficientă, un motor supraîncărcat sau sufocare frecventă pentru mai puțin. Condiționarea bună a aburului face o parte din aceeași activitate ca și lungimea suplimentară a matriței, motiv pentru care alimentarea bine condiționată poate rula o matriță mai scurtă și mai rece.
Rate de compresie de pornire tipice (L/D) în funcție de aplicație
Matrice inelă vs matriță plată: potrivirea camerei de presă la rezultatul dvs
Matrițele inelare câștigă din punct de vedere al capacității și consistenței, matrițele plate câștigă din punct de vedere al prețului și simplității, astfel încât alegerea se reduce de obicei la tone pe oră.
Camera matriței inelare
- Capacitate de la aproximativ 300 kg/h până la 30 t/h pe liniile industriale
- Compresie uniformă, astfel încât duritatea și umiditatea țin o bandă strânsă
- Mole inoxidabile călite sau călite cu intervale lungi de service
- Cost de achiziție mai mare și o procedură mai grea de schimbare a matriței
Cameră de matriță plată
- De obicei, 50 până la 1.000 kg/h pentru scara fermă și atelier
- Structură simplă cu matrițe care costă mai puțin și se schimbă în câteva minute
- Schimbare ușoară a formulei pentru hrană mixtă și cicluri mici de biomasă
- Mai multe variații în duritatea peletelor pe suprafața matriței
Regula generală: dacă peleții sunt vânduți conform specificațiilor clientului, camera de matriță inelară se plătește singură; pentru utilizarea în fermă, o matriță plată ajunge de obicei la amortizare mai devreme.
Uzura matriței morii de peleți este o problemă din două părți: împerecheați carcasele rolelor
O matriță nu se poartă niciodată singură: fiecare tonă care ajunge în găuri a fost mai întâi comprimată de carcasa rolei, așa că durata de viață a matriței este decisă de pereche.
Carcasele rolelor sunt mai mici, mai ieftine și rapid de înlocuit, iar majoritatea planurilor de întreținere presupun două până la trei schimbări de carcasă înainte ca matrița să fie retrasă. Trei reguli de asociere protejează această investiție:
- Rulați carcasa și moare la o duritate compatibilă, astfel încât nici una dintre suprafețe să nu o strice pe cealaltă.
- Potriviți lățimea carcasei și modelul dinților cu câmpul de găuri activ al matriței.
- Înlocuiți în seturi potrivite odată ce uzura este avansată, sau o matriță nouă moștenește profilul neuniform al rolelor uzate în câteva zile.
Pentru sarcini abrazive, carcasele din oțel cu rulment GCr15 întărite își mențin profilul dinților mult mai mult decât oțelul carbon simplu.
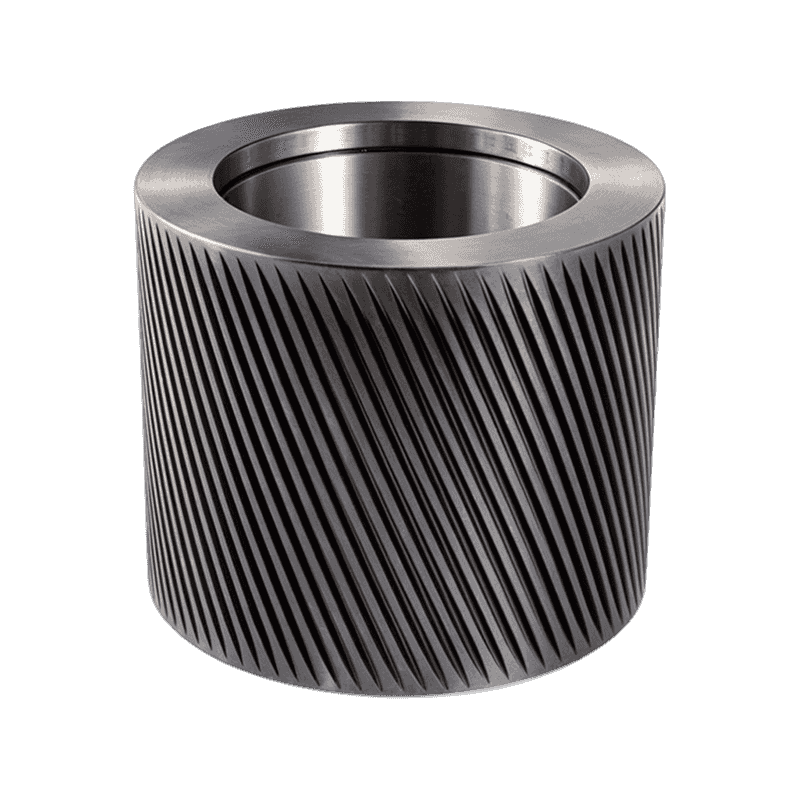 Rulment din oțel GCr15/100Cr6 Forjate din oțel cu conținut de crom cu conținut ridicat de carbon și tratate termic pentru granulare la stres ridicat, aceste carcase de role își mențin profilul dinților mult mai mult decât oțelul carbon simplu în biomasă abrazivă sau pentru alimentare. Vizualizare produs →
Geometria dintelui este jumătatea perechii pe care cumpărătorii uită. Cojile cu dinți curbați mușcă materialul alunecos sau fibros mai fiabil și îl răspândesc pe lățimea matriței, iar diferența se manifestă ca capacitate la aceeași sarcină a motorului. Construcție, uzură și criterii de cumpărare pentru un complet ansamblu role de presiune sunt prezentate într-un ghid separat.
 Carcasă cu role cu dinți curbați pentru moara de peleți O carcasă cu dinți arc pentru morile de peleți cu matriță inelară care prinde mai fiabil materialul alunecos sau fibros și îl împrăștie pe toată lățimea matriței, îmbunătățind capacitatea și calitatea peleților la aceeași sarcină a motorului. Vizualizare produs →
Cinci moduri dovedite pe teren de a prelungi durata de viață a matriței inelare
Eșecul prematur al matriței se datorează, de obicei, la procesul din jurul matriței, mai degrabă decât la matrița în sine, iar cinci obiceiuri împiedică cea mai mare parte a acesteia.
- Introduceți matrița cu ușurință: găurile noi lasă pistolul de găurit aspru, așa că clătiți presa cu material uleios, de calitate scăzută pentru prima jumătate de oră.
- Țineți distanța dintre role la 0,1-0,3 mm: mai strâns șlefuiește metal pe metal, mai larg lasă materialul să alunece necomprimat.
- Condiționați înainte de comprimare: piureul uscat, sub abur se comportă ca o pastă de măcinat, așa că aduceți temperatura și umezeala până la punctul dulce al formulării.
- Ștergeți dopurile în mod corect: utilizați o drift moale sau un burghiu cu robinete ușoare, deoarece orificiile de admisie în formă de ciuperci de la ciocan îngustează permanent admisia.
- Păstrați matrițele uscate și sigilate: împingeți făina uleioasă după rularea finală, puneți matrița în ambalaj și păstrați-o departe de podele umede, deoarece rugina din găuri ucide rapid matrița depozitată.
este o figură normală de planificare. Cojile sunt piesa de uzură mai ieftină, iar subțirirea lor pentru a amâna o schimbare este cea mai scumpă economie din cameră.
O listă de verificare pentru precomandă pentru matrițele morii de peleți
O matriță care ajunge greșit costă două schimbări și zile de producție, așa că confirmați aceste puncte în scris înainte de a plăti:
- Apăsați modelul și codul matriței ștanțate din partea veche
- Diametrul găurii, lungimea efectivă, grosimea totală și unghiul de frecare
- Calitatea de oțel cu certificat de duritate în fereastra HRC 52-58
- Model de foraj potrivit cu lățimea carcasei rolei în funcționare
- Raportul de compresie a corespuns formulării, nu este un standard de catalog
- Carcase de rezervă, distanțiere și slingers de ulei în același transport
Furnizorii care sunt specializați în partenerii de purtare ai matriței fac acest lucru mai ușor de închis. Anhui Jindingsheng Machinery Co., Ltd., un producător de ansambluri de role și role de presiune cu sediul în Guangde, Anhui, se prezintă ca un centru de service unic pentru piese de presă de peleți și va livra în Statele Unite, Japonia, Coreea de Sud, Vietnam, Franța, Bangladesh, Rusia și India, astfel încât hardware-ul lateral și cel al rolei pot fi specificate împreună.
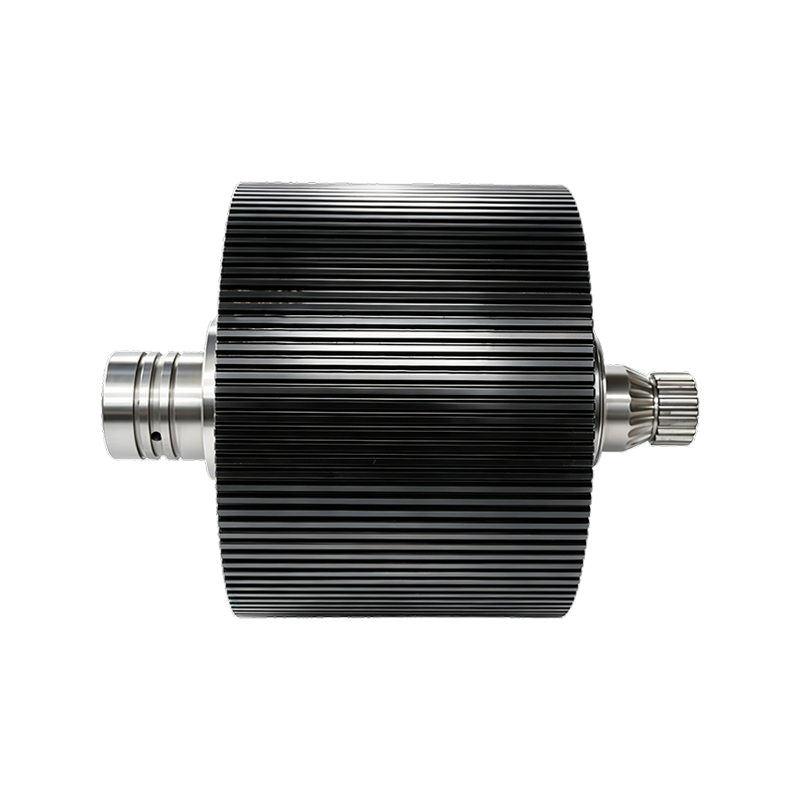
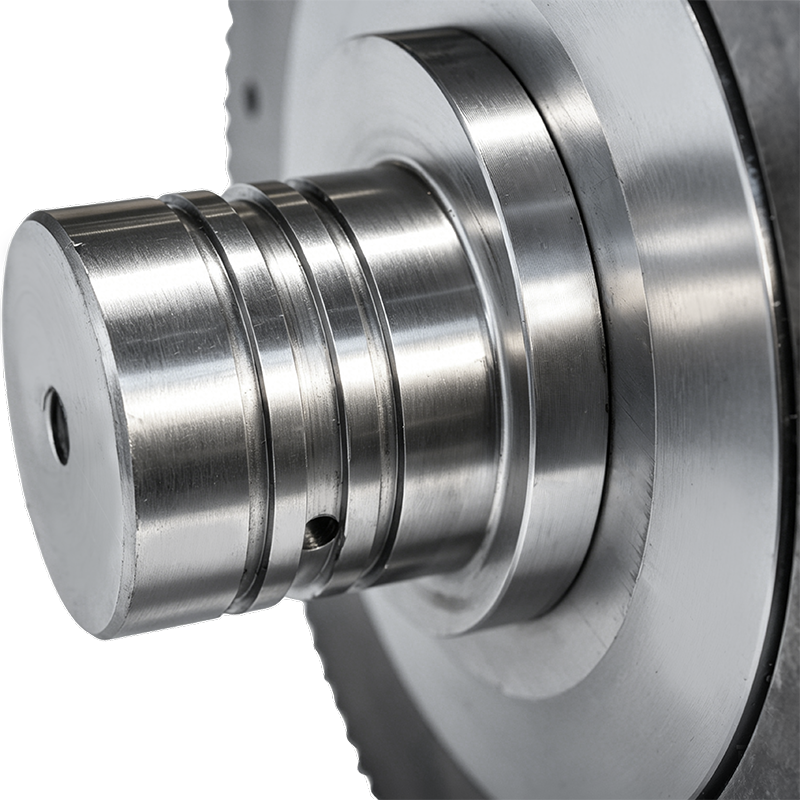 Ansamblu cochilie cu role de matriță inel pentru moara de peleți Un ansamblu complet de role cu carcasă din oțel aliat, rulmenți de mare rezistență și etanșare multistrat, permițând ca matrița, carcasele rolelor și hardware-ul de antrenare să fie specificate împreună ca un singur sistem de uzură. Vizualizare produs →
Concluzie: cumpărați matrița, carcasele rolelor și hardware-ul de antrenare ca un singur sistem de purtare, iar costul pe tonă scade cu fiecare matriță pe care o rulați.
Răspunsuri rapide pentru cumpărătorii care au pe lista scurtă feronerie pentru matrițe și role.
Întrebări frecvente
Cât durează o moare de peleți?
Nu există o cifră fixă. Liniile de alimentare raportează de obicei 800 până la 1.500 de ore de funcționare dintr-o matriță inoxidabilă, în timp ce biomasa abrazivă poate reduce acest lucru brusc. Urmăriți tonele și uzura orificiilor în milimetri, nu timpul calendaristic și comparați matrițele în funcție de costul pe tonă.
De ce raport de compresie are nevoie formula mea?
Începeți de la familia de produse: aproximativ 9:1 până la 13:1 pentru majoritatea hranei pentru animale, 5:1 până la 8:1 pentru lemn și paie. Pelete sfărâmicioase necesită un raport mai mare; un motor supraîncărcat sau sufocare necesită unul mai mic.
Poate cineva să ruleze atât hrana cât și biomasa?
Nu în mod sensibil. Furajele și biomasa au nevoie de diametre diferite de găuri, lungimi efective și grade de oțel, astfel încât o matriță comună compromite duritatea sau capacitatea. Majoritatea plantelor păstrează câte o matriță pentru fiecare familie de produse, uleiată și sigilată.
Ar trebui schimbate carcasele rolelor împreună cu matrița?
Da, ori de câte ori purtarea este avansată. O matriță nouă preia profilul neuniform al rolelor uzate în câteva zile, iar suprafața întărită a carcasei este cea care protejează fața matriței. Comandarea ambelor împreună elimină și o a doua schimbare.
Luați legătura
Urmăriți-ne
Legături rapide
Seria de produse
Contactați-ne
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, zona de concentrare industrială a orașului Qiucun, orașul Guangde, orașul Xuancheng, provincia Anhui